不锈钢喷砂板是什么?磨料目数、粗糙度与镀色前处理全解析
不锈钢喷砂板是什么?
不锈钢喷砂板,是指用压缩空气把磨料加速成高速射流,喷射到不锈钢板表面,靠磨料的冲击与切削作用在板面留下均匀细密的凹坑,从而形成一层哑光砂面的装饰板材。它改变的是表面形貌,不改变基材本身,本质上是一种机械表面处理。
理解这句话的关键在于分清两件事:喷砂是一个工艺过程,喷砂板是这个过程的产物。同样叫"喷砂",用在除锈上是清洁手段,用在装饰板上是造型手段——两者用的设备可以一样,但追求的结果完全不同。本文只谈装饰用途这一路。
如果你更关心纹理走向的差异,可以先看不锈钢拉丝板;如果关心镜面反射,可以对照不锈钢镜面板。喷砂板在光泽轴上正好站在这两者的中间地带。
一、磨料目数决定一切:粗糙度是怎么算出来的
装饰喷砂板的效果好不好,八成取决于一个参数:磨料目数。目数指的是 1 英寸 × 1 英寸面积内的网孔数,目数越大,磨料颗粒越细;目数越小,颗粒越粗,打在板面上的凹坑也越深。
凹坑的深浅,在工程上用表面粗糙度 Ra 来衡量,单位是微米(μm)。行业里常见的喷砂目数与粗糙度大致存在如下对应关系:
| 磨料目数 | 表面粗糙度 Ra(μm) | 视觉倾向 |
|---|---|---|
| 20 目 | 250 - 300 | 粗砂,颗粒感明显 |
| 40 目 | 125 - 150 | 偏粗,哑光感强 |
| 60 目 | 75 - 100 | 中砂,装饰常用区间 |
| 80 目 | 50 - 60 | 中细砂,均匀细腻 |
| 100 目 | 30 - 40 | 细砂,接近丝绒质感 |
| 120 目 | 20 - 30 | 极细,光泽回升 |
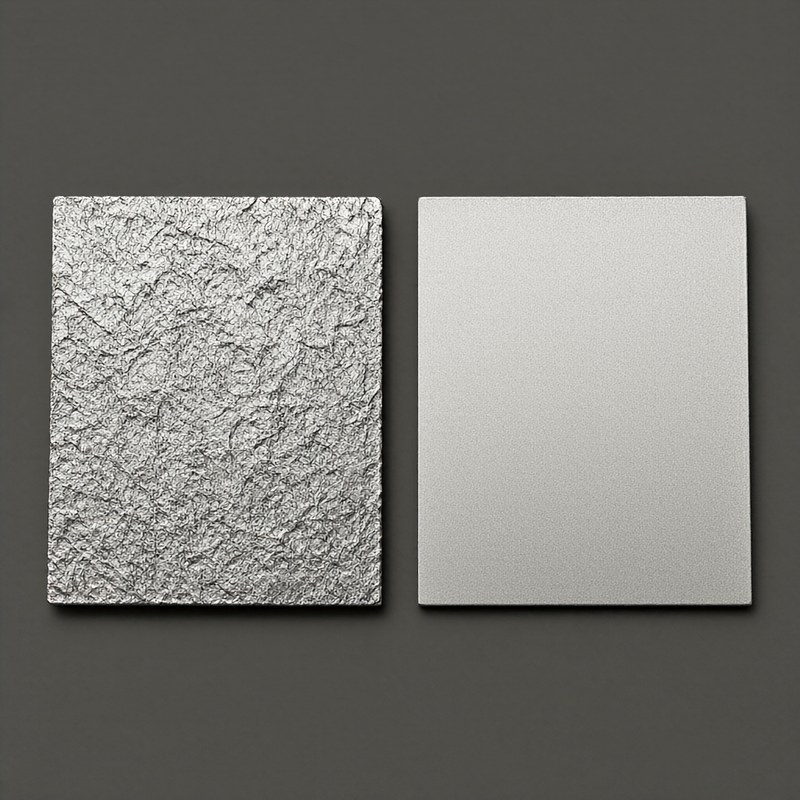
左为粗砂、右为细砂:同一工艺下仅改变磨料目数,颗粒感与哑光程度即明显不同(工艺示意)
这张表的实际意义在于:你可以用数字把"感觉"翻译成"参数"。客户说"想要那种很细很柔的哑光",对应的其实是 80-100 目;说"要有颗粒感、明显一点的",多半落在 40-60 目。装饰行业里常说的细砂、中砂、大砂,本质上就是这张表的三段切分。
需要提醒的是,上表是通用对照关系,不同磨料(石榴石、石英砂、刚玉、玻璃珠等)在实际加工中的表现会有出入,同目数磨料的硬度、形状不同,打出的凹坑形态也不一样。真正定效果的永远是打样,不是表格。
二、喷砂、拉丝、和纹,到底差在哪
这三种表面经常被混着叫,但在光泽和纹理的成因上完全不同:
拉丝:有方向
拉丝是砂轮或砂带沿固定方向打磨,形成的是一组平行走向的直线纹理。它有明确的方向性,顺着纹理看和逆着纹理看反光不同,加工时必须约定方向,否则拼接处会出现"阴阳面"。
和纹:无方向
和纹是乱纹,纹路走向不规则、彼此交错,没有明显的方向感。正因为没有方向,拼接时不需要特意对纹,这也是它在面积较大的装饰面上更省心的原因。
喷砂:无方向且立体
喷砂靠磨料高速撞击形成凹坑,凹坑是离散的、随机分布的,既无方向也无线性纹理。它的颗粒感介于磨砂与拉丝之间——比磨砂粗,比拉丝柔。也正因为表面是密集凹坑而非连续沟槽,光线打上去发生漫反射,整体呈现柔和的哑光。
这个结构差异带来一个常被忽略的好处:哑光砂面能遮盖基材上的轻微划痕与指纹。镜面板上一条细划痕会立刻暴露,同样的划痕落在喷砂面上,会被凹坑的明暗打散。这也是不少人把喷砂当作"耐看、容错"选项的原因。
想进一步看纹路走向差异的更多花型,可以翻不锈钢蚀刻板——那是另一种靠化学方式造纹的思路,与喷砂的机械撞击正好互补。
三、为什么喷砂常作为镀色前的一道工序
这是喷砂在装饰板领域一个很实际的用途。不锈钢表面天然存在一层致密氧化膜,这层膜是影响镀层结合力的主要因素。相比酸洗,喷砂去除这层氧化膜更为有效,同时在表面形成均匀的粗化面,为后续镀层提供机械咬合的基底。
所以行业里常见的做法是:先喷砂做出均匀哑光基底,再做 PVD 真空镀钛上色。这样做有两个直接好处:一是镀前表面状态一致,颜色更容易做得稳定;二是哑光基底本身能弱化外观划痕和色差感知。
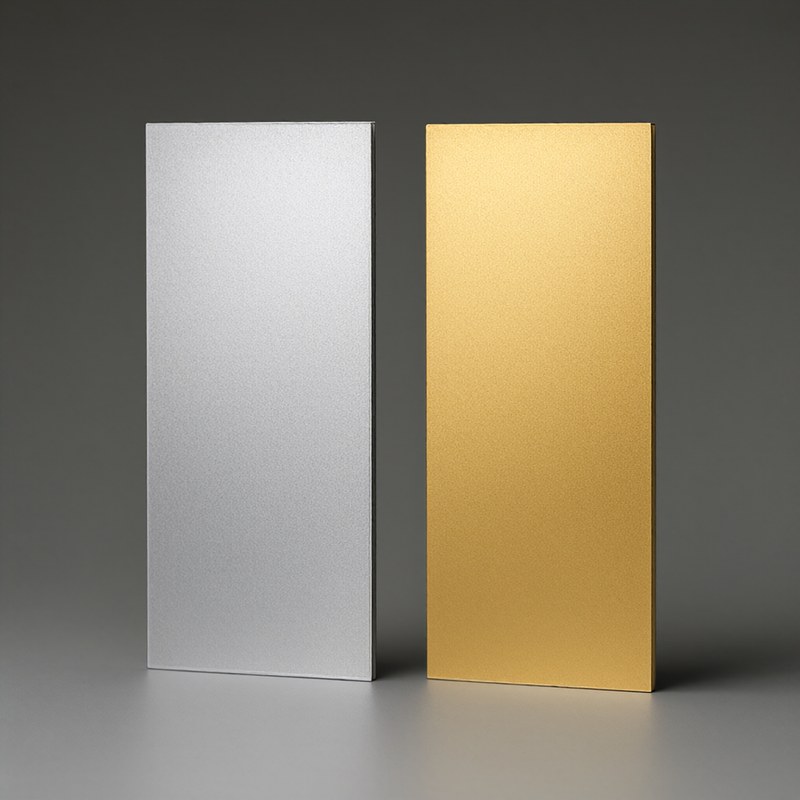
喷砂哑光基底(左)与喷砂后镀钛着色(右)示意,仅用于说明工艺顺序,不代表实际产品色号
但这里有一个必须说清的取舍:喷砂面做 PVD 后,耐磨测试不达标的情况比镜面产品更常见。原因在于粗化表面的微凸起在摩擦中承受的局部应力更集中。如果应用场景对耐磨有硬要求,这个点要提前和加工方确认,而不是等做完再验证颜色。
喷砂后再镀色的成品,常见的有不锈钢喷砂钛金板这类,黑钛、玫瑰金、香槟金、古铜等色系都能做。
四、规格与选型参考
装饰用喷砂板在材质、厚度和板幅上有比较成熟的通行范围,下列为市场常见区间的整理,实际以打样和订单确认为准:
| 项目 | 常见范围 |
|---|---|
| 材质 | 201、304、430、316 等 |
| 厚度 | 约 0.4 - 3.0 mm |
| 常规板幅 | 1000×2000、1219×2438、1219×3048 mm |
| 保护膜 | 常用 3C / 5C / 7C / 10C(厚度规格) |
| 表面分档 | 细砂 / 中砂 / 大砂,可按样对色对砂 |
选型时常常出错的地方不是参数,而是拼接。喷砂虽然无明显方向性,但不同批次、不同磨料、不同设备打出来的砂面深浅仍可能有差异,大面积应用建议同批次排产,并把拼缝位置提前规划。更多品类可以看不锈钢喷砂板栏目。
五、常见问题
喷砂板会被磨得发亮吗?
长期高频摩擦的部位,凹坑会被逐渐磨平,光泽会缓慢回升,属于正常现象。这也是喷砂面常用于立面板、非高频触碰面的原因之一。
喷砂后还能恢复镜面吗?
理论上可以通过重新抛光去除砂面,但要磨掉的量较大,厚度会减薄、平整度也需重新校正,实际成本往往高于直接用镜面板。做之前先确认值不值得。
细砂和粗砂怎么选?
看视距和面积。远视距、大面积多用细砂,整体更柔和均匀;近视距、需要明显质感层次的可用中砂。粗砂颗粒感强,但凹坑深,藏污和清洁的压力也更大,厨卫类场景需要留意。
喷砂面和磨砂面是一回事吗?
不完全等同。磨砂通常指通过磨削让表面漫反射,颗粒感相对较轻;喷砂是靠磨料冲击形成凹坑,颗粒感更明确、更均匀,二者在设备与工艺上都不是一回事。
写在末了
喷砂板的门槛看起来不高——一台喷砂机、一批磨料就能开工。但真正拉开差距的是均匀性:同一张板上砂面深浅是否一致、不同批次之间能否对上、大板幅边缘与中心有没有色差。这些在样品上很难看出来,只能靠批量稳定性判断。
所以选喷砂板,先定目数与粗糙度区间,再看打样一致性,末了才谈价格顺序才不容易返工。
📞 佛山市水天孚金属科技有限公司 · 业务咨询
- 🏢 工厂地址:广东省佛山市顺德区陈村镇力源不锈钢配送中心10座2号
- 📱 业务热线:18923128566(朱经理,微信同号)
- 📧 邮箱:798927686@qq.com
- 🌐 官方网站:www.86stf.cn
- 💡 加工范围:不锈钢蚀刻、压花、和纹、镜面、喷砂、镀色等板材表面处理加工
Hot products
热门产品
-
不锈钢短发钛金雪花砂板
不锈钢雪花砂
-
不锈钢镜面局部组合工艺板
不锈钢组合工艺
-
不锈钢蚀刻雪花板
不锈钢蚀刻板
-
不锈钢镜面蚀刻交叉拉丝组合板
不锈钢组合工艺