不锈钢无指纹板是什么?涂层原理、膜厚与选型要点
先破一个流传很广的说法
行业里讲无指纹板,常见的说法是"表面加了一层纳米涂层,指纹就沾不上了"。
这句话不算错,但它会让人产生一个错误的预期:以为做了无指纹,手摸上去就不会留印子。
不是的。做了无指纹的板,手摸上去照样会有印子。区别在于——
没做的板,指纹里的油脂会"咬"进表面,擦要用力,擦完还会留一片花的;做了无指纹的板,印子浮在膜层上,干软布一抹就走,不留痕。
这两件事的差别,是"擦得掉"和"擦不掉",不是"有"和"没有"。我见过甲方拿着样板挑了半天,说"你这个也没防住指纹啊,我一摸一个印",其实他摸的那块就是做了无指纹的——只是他期待的是"摸不出痕迹",而这个预期从一开始就错了。
这篇讲清楚:无指纹到底防的是什么、膜有多厚、能撑多久、什么时候不该做,以及订单上该怎么约定。
先给结论:三分钟判断表
| 你的情况 | 建议 | 一句话理由 |
|---|---|---|
| 镜面 / 8K 面,人手可触及 | 强烈建议做 | 镜面没涂层,指纹几乎擦不干净 |
| 电梯轿厢内壁、门套、扶手附近 | 建议做 | 高频触摸,且保洁频次有限 |
| 哑光拉丝、喷砂等亚光面 | 可选,收益小 | 亚光本身就不显指纹 |
| 高处吊顶、人手够不到的位置 | 不必做 | 为看不见的效果付钱 |
| 后续还要折弯、开孔、焊接 | 必须排在后道 | 先做再加工,膜层会在加工处破损 |
| 室外、经常用强碱清洁剂擦洗 | 谨慎,先确认耐候 | 膜层是有机材料,强碱长期作用会退化 |
一、无指纹到底防的是什么
要理解它,先看指纹为什么难擦。
指纹的本质是油脂加汗液。油脂的表面能很低,一旦沾到高表面能的洁净金属面上,它会自动"铺展"——不是停在一个点上,而是顺着表面摊开,渗进微观的凹坑里。这就是为什么镜面板上的手印擦起来费劲:油不是浮在表面,是已经渗进去了。
无指纹处理的思路很直接:把表面能降下来。
涂层具有低表面能特性,水在它上面的接触角可以做到 105° 以上(普通洁净不锈钢面上水是摊开的)。水都铺不开,油更铺不开。于是油脂只能"站在"表面,进不去,也就一擦就掉。
所以准确的表述是:无指纹处理做的是"降低表面能、阻止油脂铺展",不是"让指纹消失"。
这个机制也解释了几件事:
- 为什么镜面上收益明显 —— 镜面平整度高,油铺展得充分,印子比较显眼
- 为什么亚光面上感觉不明显 —— 亚光本身有微观起伏,指纹的视觉对比被削弱了
- 为什么碱性清洁剂会伤它 —— 皂化反应会破坏低表面能的分子结构,涂层退化了,油就又能铺开了
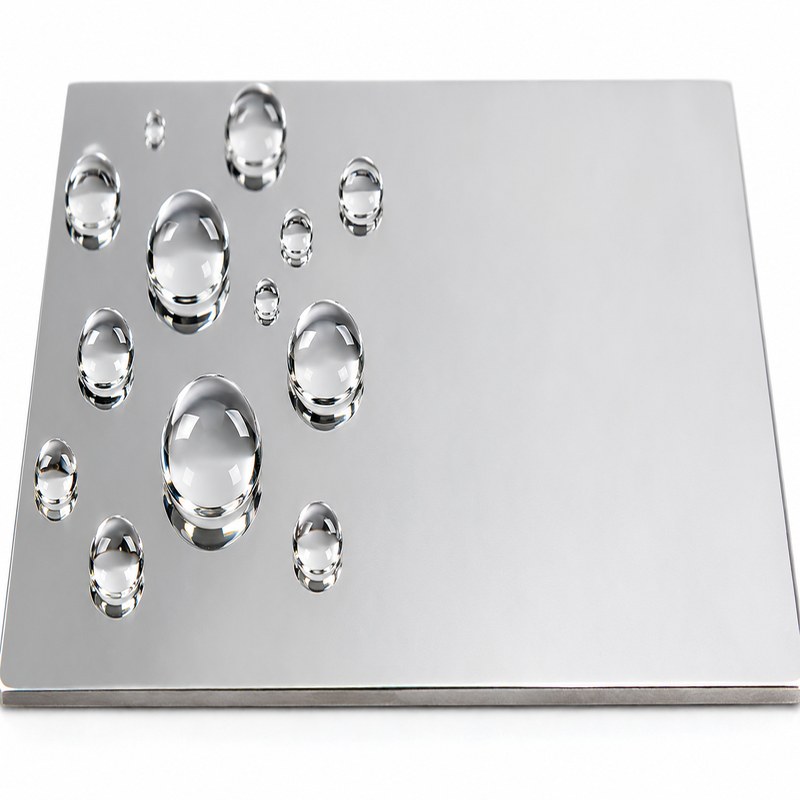
降低表面能后水在板面上成珠状而非摊开,油脂同理进不去(工艺示意)
二、膜有多厚:2 微米的概念
防指纹油涂层的厚度通常要求 2 微米以上,理论用量在 8-10 g/㎡。
2 微米是什么概念?大概是头发丝直径的三十分之一。这么薄的一层,肉眼根本看不出,手摸也基本感觉不到厚度。
| 层 | 厚度量级 | 结论 |
|---|---|---|
| 无指纹油层 | ≥2μm | 极薄,不改变尺寸和手感 |
| PVD 镀色层 | 通常零点几到数微米 | 与无指纹层是两个不同体系,不要混谈 |
| 压花花纹深度(对比) | 20-30μm | 比无指纹膜厚十倍以上 |
这里有个实际结论:因为膜太薄,无指纹板基本不影响尺寸精度和观感,可以看作"在原有表面的基础上加了一层几乎看不见的保护"。这也是为什么很多项目会默认勾选它。
但薄也有代价——这么薄的膜,物理耐磨能力有限。网上的耐磨测试数据差异极大,有说几千次、有说五万次的,因为测试方法、涂层体系、基材都不同,这些数字不具备跨厂商可比性。看这类宣传时,正确做法是要求供方提供具体的测试标准与报告,而不是比谁的数字大。
三、工艺顺序:不能先做后加工
这是无指纹板项目里容易出问题、也容易被忽略的一条。
正确顺序:板成形完成 → 清洗 → 过油 → 高温烘干 → 贴膜。
也就是说,折弯、开孔、切割、焊接这些加工,必须全部排在无指纹处理之前。
如果顺序颠倒——先做了无指纹,再拿去折弯开孔——会怎样?
折弯时,膜层在弯角处被拉伸,2 微米的膜承受不住大变形,会出现微裂纹甚至局部剥离;开孔和切割时,刀具与高温直接破坏了切口附近的膜层,露出的那一圈是"裸的"。结果就是:一块板子上,中间防指纹,边角不防,用久了边角先脏、先花,而且颜色和光泽还会和中间有差异。
这个问题在现场很难补救——你没法给一块已经装上去的板单独补一层均匀的膜。所以订单上必须明确"无指纹处理为末道工序"。
还有一个相关提醒:两个外观面都要处理的,必须都说明。有些项目只处理正面,背面裸露,在开放式安装(比如屏风、隔断)中从背面看就是两种质感。
四、三个真实缺陷
无指纹处理技术本身成熟,但它不是"做了就万事大吉"。实际生产里有三类问题,值得提前知道。
| 缺陷 | 成因 | 结论 |
|---|---|---|
| 膜厚不均 / 桔皮纹 | 油涂得太厚,表层形成起伏纹路 | 越厚效果越好,但过厚反而毁外观,是个平衡点 |
| 脱膜 / 附着力不足 | 清洗不彻底,或烘干温度/时间不到位 | 膜层成片翘起脱落,属于比较严重的一类 |
| 与色差叠加放大 | 底层镀色本身有轻微色差,加膜后反差被强化 | 色差问题会更明显,不是膜造成的,但膜背了锅 |
第三条值得多说一句。无指纹膜是透明的,它不会改变颜色,但它会改变"反差的呈现方式"。底层如果有轻微的粗糙度差异,本来只是反光略有不同,加上一层均匀的膜之后,两者的视觉差异反而被拉大——这在纯色镜面板上尤其明显。
所以做镜面彩色板 + 无指纹的组合时,底板的色差控制要更严,而不是靠无指纹去"补救"。这个逻辑不能倒过来。
五、能撑多久:没有标准答案
这个问题几乎每个客户都会问,而诚实的回答是:没有统一的年限标准,取决于使用环境和清洁方式。
但可以给出几个判断依据:
一是清洁剂。这是影响寿命的头号因素。中性清洁剂 + 软布,膜层可以维持很久;如果保洁阿姨习惯用强碱、除垢剂、含磨料的清洁膏,膜层可能在很短的时间内就退化。很多"无指纹失效"的投诉,本质是清洁方式不当。
二是摩擦频率。人手轻触和抹布反复摩擦是两回事。扶手、门把手这些高频摩擦位置,膜层消耗速度远快于墙面。
三是环境。室外、临海、有化学腐蚀气体的场所,膜层老化更快。
据此给一条实用建议:把清洁方式写进交付资料。不是写"请用中性清洁剂"这种没人看的话,而是具体到"禁止使用含磨料清洁膏、禁止强碱浸泡、擦拭用超细纤维布"。这比在合同里写"无指纹质保X年"更有实际作用——因为失效的原因,八成不在膜本身。
六、现场怎么验:四个动作
无指纹是"看不见的处理",验收不能靠肉眼总体感觉,得有具体动作。
动作一:滴水看接触角。在板面上滴一小滴水。做了无指纹的,水应该成珠状鼓起、边缘较圆,不太摊开;没做的(或膜已失效的),水会摊成一片扁平的。这是比较直接的判断方法,比摸一摸可靠得多。
动作二:按指纹再擦。用手指实在地按一下(让油脂沾上去),等半分钟,然后用干软布轻抹。应该一抹即净、不留残余。如果需要用力搓、或者擦完还有淡淡一片痕迹,说明膜层有问题。
动作三:斜光看表面。让光线以低角度掠过板面,看有没有桔皮纹(细密起伏)、有没有局部发花。膜厚不均在正面看不出来,斜光下很明显。这一条和压花板的验收方法同理——正面查颜色,斜看查肌理。
动作四:看边角和切口。重点检查折弯处、开孔边缘、切割边。这些位置如果发花、发白、或者明显比中间更容易沾指纹,说明加工顺序错了——先做了膜再加工,膜在加工处已经破坏。
再加一条不属于"验收"但很有用的:要求供方书面说明涂层类型与涂布量。2μm、8-10g/㎡ 这类参数是可以承诺的,写进订单比事后争论"你这膜是不是太薄"要有效。
七、实话:这些情况不必做无指纹
无指纹板加价不算高,所以很多项目"顺手就做了"。但下面几种情况,做了意义不大。
一是高处、人手够不到的位置。吊顶、高隔断的上半部分,本来没人摸,做无指纹是为了防一个不会发生的问题。
二是纯粹的哑光拉丝面。拉丝面本身有方向性纹理,指纹沾上去视觉上不明显,擦起来也远比镜面容易。这类面上无指纹的收益相对小,属于"锦上添花"而非"必需品"。
三是马上要被覆盖或封闭的面。比如贴墙安装的背板、被柜体遮住的部位,永远不会被触摸。
四是清洁条件极差、又不接受维护指导的项目。如果现场一定会用强碱和钢丝球去擦,膜层迟早没了。这种情况下,与其花钱做一个会被快速破坏的膜,不如选一个本来就不显指纹的亚光面——选对基材比加膜更根本。
还有一条提醒:无指纹不是防刮花。它降低表面能,不提高表面硬度。钥匙、砂砾、施工工具该划还是划。指望它"更耐划"是误解。
八、订单该怎么写
下单前(8 条)
- 明确处理哪一面:正面 / 双面,开放安装必须双面都写
- 写明"无指纹为末道工序":折弯、开孔、切割、焊接全部排在其前
- 约定涂层类型与涂布量(如 ≥2μm、8-10g/㎡),作为验收依据
- 若为彩色板,先确认底层色差控制,不靠无指纹补救色差
- 要求提供耐磨/附着力测试报告,注明测试标准,不比数字大小
- 室外或腐蚀环境单独说明,确认耐候性是否满足
- 确认清洁方式并写入交付资料:禁强碱、禁磨料、用超细纤维布
- 约定局部补做政策:后期损坏能否局部处理、如何处理
到货验收(8 条)
- 滴水看接触角:水成珠状鼓起,不摊平
- 按指纹再擦:干布一抹即净,不留残痕
- 斜光看表面:无桔皮纹、无局部发花
- 查折弯与开孔边缘:不发花、不发白、不异常沾指纹
- 检查有无脱膜:膜层无翘边、无成片剥离
- 与样板对比观感:光泽、颜色、手感一致
- 多块拼看色差:加膜后色差是否被放大
- 核对处理面:该做的面都做了,不该漏
写在末尾
无指纹这件事,所有的误会几乎都来自同一个字:"防"。
它防的不是指纹产生,而是指纹渗进表面、擦不掉。它的膜只有 2 微米,靠的是把表面能降下来让油站不住脚,而不是造一层盔甲。
一旦接受这个前提,很多问题就通了——为什么镜面上收益明显、为什么必须排在末道、为什么清洁方式决定寿命、为什么它不防刮花。
根据我们这些年处理询价和售后的经验,无指纹板真正出问题的时候,很少是涂层本身做坏了,多是加工顺序排错了,或者被强碱清洁剂洗掉了。
延伸阅读:不锈钢彩色板的镀色工艺与色差原因、不锈钢压花板的花纹深度、不锈钢拉丝板的纹理类型、不锈钢装饰板怎么选。
📞 佛山市水天孚金属科技有限公司 · 业务咨询
- 工厂地址:广东省佛山市顺德区陈村镇力源不锈钢配送中心10座2号
- 业务热线:18923128566(朱经理,微信同号)
- 邮箱:798927686@qq.com
- 官方网站:www.86stf.cn
- 加工范围:不锈钢蚀刻、压花、和纹、镜面、喷砂、镀色等板材表面处理加工
Hot products
热门产品
-
不锈钢短发钛金雪花砂板
不锈钢雪花砂
-
不锈钢镜面局部组合工艺板
不锈钢组合工艺
-
不锈钢蚀刻雪花板
不锈钢蚀刻板
-
不锈钢镜面蚀刻交叉拉丝组合板
不锈钢组合工艺