不锈钢压花板是什么?花纹深度、成形工艺与选型要点
先讲一个被问了无数遍的问题
几乎每周都有人问我同一个问题:"你们这个压花,花纹凸出来多高?"
问的人心里通常有个预设——他觉得花纹是"凸起来的一块",像硬币上的浮雕,应该有几毫米。所以当我回答"二三十微米"的时候,对面往往一顿,然后追问:"二三十微米?那不是跟没压一样?"
不是没压,是压花板的"花",本来就不是靠凸起来干活的。这一点没搞清楚,选型时会一直在错的方向上纠结——纠结它够不够耐磨、会不会刮手、能不能防滑,而这些问题的答案,都建立在一个错误的前提上。
这篇就把压花板这件事讲清楚:花纹有多深、为什么这么浅、浅了还有什么用、以及订单上该怎么写。
先给结论:三分钟判断表
| 你的需求 | 建议 | 一句话理由 |
|---|---|---|
| 要视觉层次、要"有质感" | 压花板,正解 | 浅纹理靠光影出效果,本身就够 |
| 要真的防滑(楼梯、地面、湿区) | 用防滑板或花纹板 | 20-30μm 的高度差,不足以产生有效压强 |
| 要手摸有明显起伏 | 不建议用压花板 | 它本来就是浅表纹理,不是浮雕 |
| 墙面、吊顶、电梯内装、柜体门板 | 压花板,且是主力场景 | 不承力、不承磨,只负责好看 |
| 需要大面积镜面平整、怕波浪 | 谨慎,先打样看整板 | 压花会引入应力,薄板易起微波浪 |
一、压花板的花纹到底有多深
先把数字说清楚。行业里常见压花板的花纹深度在 20-30 微米,也就是 0.02-0.03mm。作为对比:
| 参照物 | 尺寸 | 结论 |
|---|---|---|
| 一根头发丝 | 约 60-90μm | 压花花纹比头发丝还细 |
| A4 纸厚度 | 约 100μm | 压花深度约是纸厚的四分之一到三分之一 |
| 压花板花纹 | 20-30μm | 属于"浅表纹理"级别 |
所以,指望用手摸出"明显的凹凸感",一定会失望——指甲划过能感觉到方向,但绝不会有硬币浮雕那种立体感。
需要提醒的是:网上的数据很不统一,有的资料说"0.3-0.8mm",那是把压花板和冲压花纹板、防滑板混为一谈了。后者确实有毫米级的凸起,但那是冲压成形,工艺路径完全不同。问厂家花纹深度时,务必问清是"压花辊轧制的花纹"还是"模具冲压的凸起"。这是两回事。
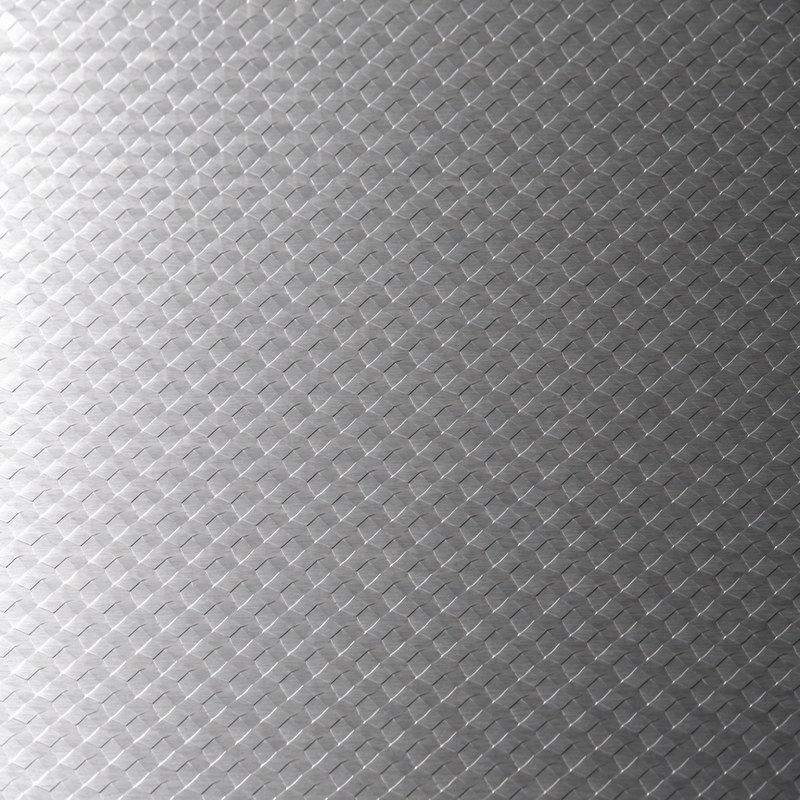
压花属于浅表纹理:靠光泽差和光影角度出效果,不是靠立体凸起(工艺示意)
二、为什么做得这么浅
不是做不深,是做深了会出问题。
第一是基材强度。压花是塑性变形,花纹压下去的地方,钢板局部被拉伸、减薄。深度越大,减薄越厉害。一块 0.8mm 的板,如果在局部压掉 0.3mm,那块的剩余厚度只剩 0.5mm——强度、耐蚀、平整度全部打折。
第二是板形。压花是不均匀变形,花纹密集区和空白区的内应力不一样。深度越大,应力差越大,板子压完就越容易起波浪、翘边。这类变形靠后期校平能改善一部分,但很难完全消除。
第三是表面处理的先后。压花板如果要镀色,压花必须排在镀色之前。如果先镀了色再压花,模具会把已经形成的膜层挤压拉扯,在花纹的棱线位置出现微裂纹,镀层在那里先起皮。而压花越深,棱线的应力集中越明显,风险越高。
第四是清洁。花纹越深,沟槽越深,越容易藏灰纳垢。对于墙面、吊顶这类不好经常擦的位置,浅一点反而更实用。
换个角度说:压花板的深,是被"板要平整、要能用"这个前提限制住的。压花辊上刻的深度可以做得更深,但压到板上之后,板子自己承受不住。
三、这么浅,为什么还是看得出来
这是压花板比较巧妙的地方:它不靠几何高度,靠光学。
不锈钢本身是高反光材料。表面一旦形成不同的微观角度——哪怕只差几度——不同角度接受光和反射光的方向就变了。人眼对"亮度差"极其敏感,对"高度差"反而迟钝。
所以同一张压花板,你在不同的观看角度能看到花纹"变深变浅",甚至在某个角度花纹会"消失"。这不是花纹坏了,是光的入射角与反射角刚好对称了。
这个特性有两个实际后果,选型和验收时都用得上:
一是灯位决定效果。同样的板,装在洗墙灯下和装在漫射灯下是两种观感。洗墙灯这类低角度掠射光,会把花纹的明暗差拉得很大,效果相当明显;顶灯直射下花纹会被"压平",看着淡。所以打样时别只在办公室顶灯下看,要模拟现场灯位。
二是验收要换角度看。站在正面看不出问题的板,蹲下来斜看反光,花纹深浅是否均匀、有没有局部糊版,一目了然。正面看是查颜色,斜看是查花纹。这两个动作缺一不可。
四、压花、花纹板、防滑板,到底谁是谁
这三个词在市场上经常被混用,但它们不是一回事。买错的原因,八成是这里没分清。
| 名称 | 成形方式 | 高度级别 | 结论 |
|---|---|---|---|
| 压花板 | 压花辊轧制 | 20-30μm 浅表 | 装饰为主,视觉取胜,不承担防滑 |
| 防滑板 / 花纹板 | 模具冲压成形 | 毫米级凸起 | 功能为主,用于踏步、平台、车厢底板 |
| 水波纹 / 镭射板 | 压花的一种变体 | 同样浅表 | 本质是压花,只是花纹走向不同 |
这里有个判断口诀:问用途比问名字准。
要"看着好看"——压花板;要"踩着不滑"——防滑板。如果你跟厂家说"我要压花板"但实际用在楼梯踏步上,负责任的做法是提醒你换品类,而不是照单报价。反过来,用防滑板做电梯内壁的装饰面,花纹观感会显得粗犷,跟高端内装调性也不搭。
五、选花型:四个落地判断
花型的行业命名同样不统一,同一个花纹,三家可能给三个名字。所以下单给图或寄样,别只写名字。
常见类型大致这么分:
- 几何类(方格、菱形、网格):方向性弱,拼接时对花容易,大面积使用不挑位置
- 自然肌理类(木纹、石纹、皮纹):辨识度高,适合仿材质的场景,但对花纹的连续性要求高
- 抽象自由类(云纹、水波纹、肌理乱纹):观感灵动,但拼接时几乎无法对花,必须接受"每块都不同"
四个判断维度,按重要程度排:
一是要不要对花。这是对成本影响较大的一条。几何类花纹有固定节距,理论上可以对花拼接;抽象自由类做不到,一块一块接上去必然错位。如果设计要求花纹连续贯穿整面墙,那花型选择就被限制了,这一条建议在方案阶段就确认,别等排产才发现对不上。
二是安装高度和视距。远看的花纹要"大一点、疏一点",近了才有力度;贴脸看的位置(比如电梯按钮附近的装饰板)花纹不宜过密,密了会显碎。同一张图,装在 3 米高的吊顶上和装在 1 米高的柜门上,观感完全两回事。
三是清洁。花纹越密越浅,越容易在凹处积灰,且不好擦。厨房、卫生间这类有油污水汽的位置,选疏一点、纹理方向单一的花型会好打理很多。
四是和镀色的配合。压花板常做镀色,但花纹会让颜色的观感产生偏移——花纹侧壁受光角度不同,视觉上比平面深一档。打样时一定要用同款花型去镀,不要拿平板色卡比对颜色,否则大货到现场会显得"颜色不对",其实是花纹在作怪。
六、现场怎么验:三个动作
板子到场,怎么快速判断做得对不对?三个动作,几分钟能做完。
动作一:蹲下斜看反光。让视线贴近板面,几乎平行地看过去。花纹深浅是否均匀、有没有局部糊版(花纹发白、细节丢失)、有没有阴阳色(同一块板上明暗不均),在斜光下会放大得非常明显。正面站着看是看不出来的。
动作二:平放看板形。把板平放在平台上(或者立起来靠墙,从侧面看边缘)。看有没有波浪边、翘角。压花引入的应力变形,在薄板上尤其明显。如果这件要拼大面,这一步不能省——单块看着没问题的板,几块拼起来波浪会累积放大。
动作三:摸花纹走向。用指腹顺着花纹方向划过去,再横向划一次。两个方向的阻力应该是有规律地变化的。如果摸到某个区域"突然变平",说明那里压得不实;如果摸到明显毛刺或刮手感,说明模具状态不好或材料偏硬。
还有一个方法,验证花纹深度是否达标:直接问厂家要花纹深度的实测值,并约定在合同里。20-30μm 这个范围是可以用仪器量的,不是"凭手感"的模糊概念。要求供方提供实测数据作为验收依据,比事后争论"这个花是不是太浅"有效得多。
七、实话:这些情况别用压花板
前面都在讲压花板能做什么,这节讲它做不了什么。
一是要真防滑的地面。这是被误用较多的一类。压花板的 20-30μm 是视觉纹理,不是功能凸起。湿滑的地面上,这个高度差连鞋底橡胶的微小起伏都填不满,谈不上"咬合"。楼梯、坡道、湿区一律用防滑板。
二是要承受摩擦和高频触碰的位置。比如踢脚线、门槛、推车经常蹭到的墙裙。这些地方时间一长,浅纹理会被磨平(准确说是棱线变圆钝),而磨平之后无法局部修复,只能整块换。
三是要求"绝对平整"的大面积镜面效果。压花必然引入应力,与镜面所追求的绝对平整本身是矛盾。如果甲方要求的是"能照出清晰人影"那种平整度,压花面达不到,也不该硬做。这类需求要看平板镜面。
四是预算极紧、只看功能的项目。压花要开模、要过压花机,成本高于平板。如果这个位置本来没人看、也没人摸,用平板就是合理选择,没必要为看不见的效果付钱。
还有一条不算"不适合",但必须提前说:压花板不能局部修补。花纹是一整面一次性压出来的,损坏一块只能整块换。所以排产时留备用板这件事,在压花板上格外重要——尤其是定制花色、非常规花型的项目,补单要重新开模对花,周期和成本都不是小数目。
八、订单该怎么写
把上面所有内容压缩成一张可以直接对照的清单。
下单前(8 条)
- 花型给图或寄样,不写名字——行业叫法不统一
- 注明是否需要对花,需要的话确认节距能否拼续
- 写清用途:装饰面 / 立面 / 是否有摩擦,决定要不要换品类
- 约定花纹深度实测值(压花类通常 20-30μm),作为验收依据
- 确认基材厚度,且注明压花后是否允许减薄、允许多少
- 若需镀色:确认压花在镀色之前,并要求同花型打样对色
- 要求书面说明板形:能否满足大面积拼装的平整度要求
- 定制花型预留备用板,避免后期补单重新开模
到货验收(8 条)
- 斜看反光:花纹深浅均匀、无糊版、无阴阳色
- 平放看板形:无波浪边、无翘角
- 摸花纹两方向:阻力有规律变化,无局部发平
- 手背摸棱线:无毛刺、无刮手感
- 与样板比对花型,方向与节距一致
- 镀色件用同花型样板对色,不用平板色卡
- 多块拼看:波浪是否累积放大,接缝是否顺
- 核对实测数据:花纹深度、基材厚度与合同一致
十一、写在末尾
压花板这个品类的所有误会,几乎都来自一个数字:人们以为花纹是凸起来的,其实它只有二三十微米。
一旦接受"这是光学纹理,不是几何浮雕",后面的事就都顺了——为什么要用洗墙灯打样、为什么要斜着验收、为什么不能拿它做防滑、为什么镀色会显得深一档。
根据我们这些年处理选型和售后的经验,压花板真正出问题的时候,很少是压花本身没压好,多是把一张视觉纹理板放到了需要功能凸起的位置上。
延伸阅读:不锈钢防滑板的花型与厚度口径、不锈钢水波纹板的压花工艺、不锈钢装饰板怎么选、不锈钢镭射板与蚀刻压花的区别。
📞 佛山市水天孚金属科技有限公司 · 业务咨询
- 工厂地址:广东省佛山市顺德区陈村镇力源不锈钢配送中心10座2号
- 业务热线:18923128566(朱经理,微信同号)
- 邮箱:798927686@qq.com
- 官方网站:www.86stf.cn
- 加工范围:不锈钢蚀刻、压花、和纹、镜面、喷砂、镀色等板材表面处理加工
Hot products
热门产品
-
不锈钢短发钛金雪花砂板
不锈钢雪花砂
-
不锈钢镜面局部组合工艺板
不锈钢组合工艺
-
不锈钢蚀刻雪花板
不锈钢蚀刻板
-
不锈钢镜面蚀刻交叉拉丝组合板
不锈钢组合工艺